

 Eng




Grundlagen der Metallformbarkeit bei Stanzvorgängen
 2026.10.01
 Branchennachrichten
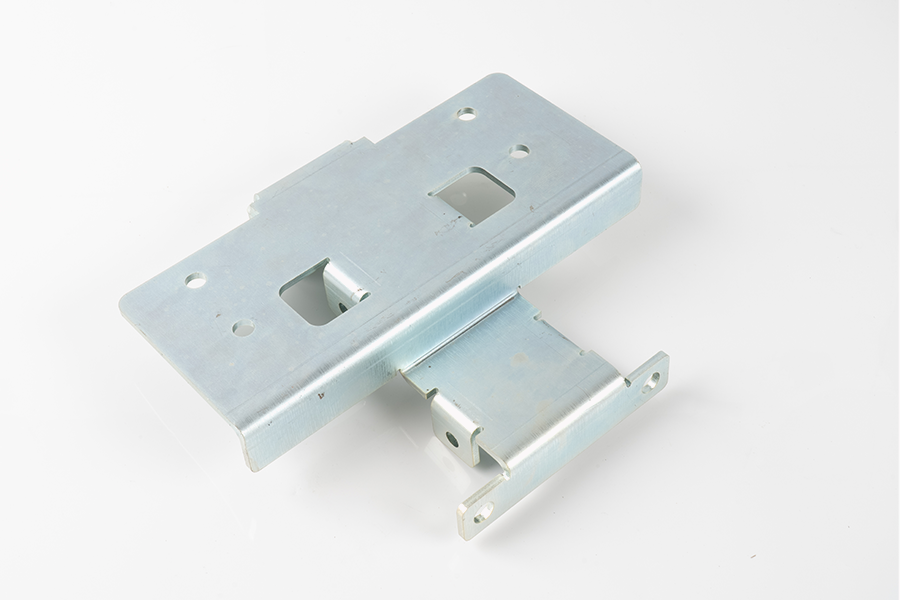
Das Metallstanzen stellt eine der effizientesten Massenfertigungstechniken in der modernen industriellen Produktion dar. Der Prozess wandelt flache Metallspulen oder Bleche durch kontrollierte mechanische Verformung in präzise dreidimensionale Komponenten um. Wenn Produktionsanlagen produzieren Stanzen von Metallteilen Die allgemeine Verarbeitungsfreundlichkeit hängt jedoch stark von den intrinsischen mechanischen, physikalischen und metallurgischen Eigenschaften des ausgewählten Rohmaterials ab. Die Wahl eines Metalls, das Scher-, Biege-, Präge- und Ziehkräften leicht nachgibt, reduziert die Anforderungen an die Presskraft, verlängert die Lebensdauer des Werkzeugstahls, minimiert die Ausschusserzeugung und gewährleistet eine konsistente Wiederholbarkeit der Abmessungen über umfangreiche Produktionsläufe hinweg.
Um zu bestimmen, welches Metall den höchsten Grad an Formbarkeit bietet, müssen wichtige mechanische Eigenschaften wie Streckgrenze, Zugfestigkeit, Gesamtdehnungsprozentsatz, Kaltverfestigungsverhalten und kristallografische Gitterstruktur bewertet werden. Während mehrere Nichteisen- und Eisenmetalle günstige Kaltumformeigenschaften aufweisen, sind handelsübliche reine Aluminiumlegierungen, weiche Messingformulierungen, Ziehstähle mit niedrigem Kohlenstoffgehalt und unlegiertes Kupfer die am leichtesten verformbaren Metalle unter mechanischen Stanzkräften. Das Verständnis, wie sich diese Materialien unter Belastung verhalten, ermöglicht es Komponentendesignern und Werkzeugingenieuren, die Fertigungseffizienz zu optimieren und gleichzeitig die strukturelle Integrität aufrechtzuerhalten.
Die Blechformbarkeit definiert die Fähigkeit eines metallischen Materials, sich dauerhaft plastisch zu verformen, ohne dass es zu örtlicher Einschnürung, Rissbildung, Mikrorissen oder starker Rückfederung kommt. Bei Stanzpressvorgängen bestimmt die Formbarkeit, wie leicht sich das Rohmaterial unter der aufgebrachten Tonnage an die Geometrie der Stempel- und Matrizenhohlräume anpasst.
Beziehungen zwischen Streckgrenze und Zugfestigkeit
Der Übergang von der vorübergehenden elastischen Biegung zur dauerhaften Strukturverformung erfolgt, wenn die aufgebrachte mechanische Spannung die Streckgrenze des Materials übersteigt. Metalle mit geringerer Anfangsstreckgrenze erfordern deutlich weniger Presskraft, um eine plastische Verformung einzuleiten. Diese niedrigere Kraftschwelle reduziert die innere Spannung innerhalb der Werkzeugkomponenten und ermöglicht es Herstellern, mechanische oder hydraulische Pressen mit geringerer Tonnage zu verwenden.
Ebenso kritisch ist der Spielraum zwischen Streckgrenze und Zugfestigkeit. Ein breites Verhältnis von Streckgrenze zu Zugfestigkeit bietet ein breites Betriebsfenster während der Umformung. Wenn Rohmaterial eine niedrige Streckgrenze bei gleichzeitig hoher Zugfestigkeit aufweist, verformt es sich kontinuierlich unter dem Stempeldruck, ohne plötzlich seine Grenzfestigkeit zu überschreiten, was andernfalls zum Bruch oder vollständigen Materialriss führen würde.
Dehnungsprozentsatz und plastische Dehnungskapazität
Die Gesamtdehnung misst den Prozentsatz, um den sich eine Metallprobe dehnen kann, bevor es zu einem physikalischen Bruch kommt. Materialien mit einem hohen Prozentsatz der gleichmäßigen Dehnung nehmen extreme geometrische Dehnungen ohne lokale Ausdünnung auf. Bei komplexen Flachzieh- oder schweren Bördelvorgängen ermöglicht die hohe Dehnung, dass sich die Materialkornstrukturen gleichmäßig über die Stempeleintrittsradien ausdehnen und die Spannung gleichmäßig über das Werkstück verteilt.
Verfestigungsexponent und plastisches Dehnungsverhältnis
Der Kaltverfestigungsexponent, üblicherweise als n-Wert bezeichnet, misst die Fähigkeit eines Metalls, sich bei Verformung zu verfestigen. Ein höherer n-Wert zeigt an, dass sich ein lokalisierter Bereich bei der Verformung verstärkt und nachfolgende Verformungskräfte auf die umliegenden unbearbeiteten Bereiche überträgt. Dieser Mechanismus verteilt die plastische Verformung über eine größere Oberfläche und verhindert so eine vorzeitige Einschnürung.
Das plastische Dehnungsverhältnis, auch als r-Wert oder normale Anisotropie bezeichnet, misst den Widerstand eines Blechs gegenüber einer Wandverdünnung beim Tiefziehen. Ein hoher r-Wert bedeutet, dass sich das Blech lieber vom Flanschbereich nach innen zieht, anstatt in seiner Dicke dünner zu werden. Metalle, die einen hohen n-Wert mit einem hohen r-Wert kombinieren, bieten eine außergewöhnlich einfache Verarbeitung, wenn Hersteller Metallteile mit tiefem Hohlraum herstellen.
Aluminiumlegierungen als hochformbare Metalle zum Stanzen
Handelsüblich reine Aluminiumqualitäten und weiche, nicht wärmebehandelbare Aluminiumlegierungen zählen weithin zu den am einfachsten in Blechstanzpressen zu verarbeitenden Materialien. Ihre außergewöhnliche Kaltumformleistung ist direkt auf ihre atomare Architektur und den geringen mechanischen Widerstand zurückzuführen.
Flächenzentrierte kubische Gittermechanik
Aluminium besitzt eine kubisch-flächenzentrierte Kristallgitterstruktur. Diese Atomanordnung enthält zwölf primäre Gleitsysteme, die zahlreiche kristallographische Richtungen bereitstellen, entlang derer Atomebenen unter Scherbeanspruchung aneinander vorbeigleiten. Da bei Umgebungstemperaturen leicht Schlupf auftritt, weist Aluminium eine hohe natürliche Duktilität, einen geringen Scherwiderstand und eine ausgezeichnete plastische Fließfähigkeit unter mechanischen Pressstempeln auf.
Leistung von unlegiertem Aluminium der Güteklasse Elfhundert
Die kommerziell reine Aluminiumlegierung Elfhundert im vollständig geglühten Zustand O stellt eines der am einfachsten zu stanzenden metallischen Materialien dar. Mit einem Aluminiumgehalt von 99 Prozent oder mehr verfügt dieses Material über eine extrem niedrige Streckgrenze gepaart mit hohen Gesamtdehnungswerten, die oft über 35 Prozent liegen.
Bei der Bearbeitung von Aluminium der Elfhunderterserie mit Folge- oder Transfer-Matrizensätzen bleiben die Stempelkräfte außergewöhnlich gering. Das Material fließt reibungslos in komplexe Formhohlräume und eignet sich daher für komplizierte dekorative Kappen, elektrische Reflektoren, Wärmetauscherrippen und flache Behälterschalen. Darüber hinaus führt die weiche Beschaffenheit von unlegiertem Aluminium zu minimalem abrasivem Verschleiß an Matrizen aus gehärtetem Werkzeugstahl, wodurch sich die Wartungsintervalle der Werkzeuge über lange Fertigungszyklen verlängern.
Formbarkeit der Aluminiumlegierung Dreitausenddrei
Während reines Aluminium maximale Weichheit bietet, enthält die Aluminiumlegierung 3003 Mangan als primäres Legierungselement, um die mechanische Festigkeit zu erhöhen und gleichzeitig eine hohe Formbarkeit beizubehalten. Im geglühten O-Temperzustand bietet die Legierung 3000 eine hervorragende Duktilität, sanfte Biegbarkeit und gute Ziehbarkeit.
Die Zugabe von Mangan verstärkt die Aluminiummatrix durch Mischkristallverfestigung, ohne die Versetzungsbewegung während der Kaltverformung wesentlich einzuschränken. Infolgedessen verformt sich Aluminium der 300er-Serie unter Stanz-, Loch- und Ziehstempeln leicht und sorgt gleichzeitig für eine höhere strukturelle Steifigkeit in fertigen Metallstanzteilen. Zu den typischen Anwendungen gehören Hitzeschilde für Kraftfahrzeuge, HLK-Komponenten für Wohngebäude, Gerätegehäuse und elektronische Gehäuse.
Duktilität der Aluminiumlegierung Five Thousand Fifty Two
Die Aluminiumlegierung 5002 enthält Magnesium, was eine höhere Festigkeit bietet und gleichzeitig gute Kaltumformeigenschaften im geglühten Zustand beibehält. Magnesium verbessert das Kaltverfestigungsverhalten und ermöglicht dem Blech eine effektive Spannungsverteilung bei Tiefumformvorgängen.
Obwohl fünftausendzweiundfünfzig Aluminium eine etwas höhere Presskraft erfordert als Legierung elfhundert oder Legierung dreitausenddrei, bleibt es weitaus einfacher zu formen als Baustähle oder Nickellegierungen. Seine hohe Beständigkeit gegen Salzwasserkorrosion und seine gute Ermüdungsbeständigkeit machen es zu einer bevorzugten Wahl für Schiffshalterungen, elektronische Chassisplatten und Transportkomponenten, bei denen hohe Duktilität und Umweltbeständigkeit kombiniert werden müssen.
Besondere Hinweise zur Handhabung beim Stanzen von Aluminium
Trotz seiner hervorragenden Formbarkeit erfordert weiches Aluminium spezifische betriebliche Anpassungen innerhalb der Stanzanlage. Aufgrund seiner weichen Oberflächenbeschaffenheit ist Aluminiumblechmaterial bei extremen Kontaktdrücken anfällig für Oberflächenabrieb und Mikroschweißen auf den Werkzeugoberflächen.
Um die Materialaufnahme zu verringern und die Qualität der Oberflächengüte aufrechtzuerhalten, tragen Werkzeughersteller hochglanzpolierte, diamantähnliche Kohlenstoffbeschichtungen oder Titannitrid-Behandlungen auf Stempel- und Matrizenoberflächen auf. Darüber hinaus werden synthetische Schmiermittel mit geringer Viskosität kontinuierlich auf Rohaluminiumspulen aufgetragen, um mikroskopische Rückstände zu entfernen, die Reibung zu regulieren und Oberflächenriefen bei Hochgeschwindigkeitspressläufen zu verhindern.
Kohlenstoffarmer Stahl und weiche Weichstähle
Eisenmetalle machen einen großen Teil der gesamten weltweiten Stanzproduktion aus. Unter den Legierungen auf Eisenbasis zählen Stähle mit niedrigem Kohlenstoffgehalt und Stähle in Extratiefziehqualität zu den Eisenmetallen, die sich am einfachsten in Struktur- und Plattengeometrien einprägen lassen.
Auswirkungen auf Mikrostruktur und Kohlenstoffgehalt
Die Kaltumformbarkeit von Stahl wird direkt durch seinen chemischen Kohlenstoffgehalt gesteuert. Stähle mit niedrigem Kohlenstoffgehalt enthalten typischerweise weniger als null Komma null Gewichtsprozent Kohlenstoff. Durch die Minimierung des Kohlenstoffgehalts wird die Bildung harter Zementitphasen innerhalb der mikroskopischen Eisenmatrix unterdrückt, sodass eine überwiegend weiche Ferrit-Mikrostruktur zurückbleibt.
Ferrit weist eine hohe Duktilität und eine geringe Streckgrenze auf, sodass Stanzwerkzeugstahleinsätze das Metall scheren, biegen und prägen können, ohne dass eine übermäßige Tonnage erforderlich ist. Spulen aus kohlenstoffarmem Stahl werden kontrollierten Kaltwalz- und Glühprozessen unterzogen, um optimale Kornstrukturen zu schaffen, die eine gleichmäßige Dehnung und Kaltverfestigungsfähigkeit während des Pressvorgangs maximieren.
Handelsstahl- und Ziehstahlsorten
Standardmäßiger handelsüblicher Stahl, der als Typ B bezeichnet wird, bietet eine gute Formbarkeit für mäßiges Biegen, flaches Ziehen und allgemeine Stanzaufgaben. Für anspruchsvollere geometrische Formen verwenden Hersteller jedoch Ziehstahl- und Tiefziehstahlsorten.
Beim Ziehen von Stahl werden chemische Verunreinigungen wie Schwefel, Phosphor und Silizium strenger kontrolliert. Durch die Verringerung des Verunreinigungsgrads werden spröde Einschlüsse verhindert, die während der Umformung als Spannungskonzentrationspunkte wirken könnten. Tiefgezogener Stahl weist eine hohe gleichmäßige Dehnung und günstige Werte für das plastische Dehnungsverhältnis auf, was eine dramatische Materialdehnung ohne Wandrisse ermöglicht.
Extra-Tiefziehqualität für Stahl
Extra-Tiefziehqualitätsstahl stellt den Gipfel der Formbarkeit unter den Eisenblechen dar. Dieses Material wird oft als interstitieller freier Stahl hergestellt und verwendet Mikrolegierungszusätze von Titan oder Niob, um restliche Kohlenstoff- und Stickstoffatome in fester Lösung zu fixieren.
Durch die Eliminierung freier interstitieller Atome weist der Stahl eine Streckgrenzendehnung von Null auf und verhindert so die Bildung unansehnlicher Dehnungsstreifen an der Oberfläche während der Umformung. Extra tiefgezogener Stahl erreicht hohe normale Anisotropiewerte, wodurch er sich außerordentlich leicht in komplizierte Karosseriebleche, tiefe Ölwannen, Gerätewannen und komplexe strukturelle Pressungen pressen lässt, die einen starken multiaxialen Materialfluss erfordern.
Rückfederung und Dimensionsstabilität in kohlenstoffarmem Stahl
Im Vergleich zu höherfesten legierten Stählen oder Aluminiumlegierungen zeigt kohlenstoffarmer Stahl ein vorhersehbares Rückfederungsverhalten nach dem Lösen des Stempels. Da seine Streckgrenze im Verhältnis zu seinem Elastizitätsmodul moderat bleibt, lassen sich Restspannungen leicht durch Standard-Matrizen-Überbiege- oder Bodenprägestationen abbauen. Diese Stabilität vereinfacht die Formkonstruktion und beschleunigt die Erstinbetriebnahme des Werkzeugs bei der Herstellung von Metallstanzteilen in großen Mengen.
Kupfer- und Messinglegierungen in der Präzisionsumformung
Unlegiertes Kupfer und Messinglegierungen mit hohem Zinkgehalt stellen eine weitere Kategorie extrem duktiler Metalle dar, die sich in Präzisionsstanzwerkzeugen außerordentlich leicht verarbeiten lassen.
Formbarkeit unlegierter Kupfersorten
Unlegierte Kupfersorten, darunter sauerstofffreies Kupfer mit hoher Leitfähigkeit und elektrolytisch zähes Pechkupfer, weisen eine bemerkenswerte Formbarkeit auf. Kupfer kristallisiert wie Aluminium in einem flächenzentrierten kubischen Gitter und bietet zahlreiche Gleitebenen für eine gleichmäßige plastische Verformung unter mechanischer Belastung.
Kupfer verfügt über eine niedrige Streckgrenze gepaart mit außergewöhnlicher Duktilität, was eine starke Kaltumformung ermöglicht, ohne dass zwischenzeitliche Glühwärmebehandlungen erforderlich sind. Beim Stanzen fließt Kupferblech problemlos in die Mikrohohlräume, was es zu einer optimalen Materialwahl für komplizierte elektrische Anschlüsse, Sammelschienen, Relaiskontakte und elektronische Anschlussstifte macht. Eine hohe Wärmeleitfähigkeit trägt außerdem dazu bei, die Reibungswärme abzuleiten, die bei schnellen, progressiven Prägevorgängen an der Matrizenschnittstelle entsteht.
Kartusche Messing Seven Zero Thirty Formbarkeit
Unter den Kupfer-Zink-Legierungen bietet Kartuschenmessing mit etwa siebzig Prozent Kupfer und dreißig Prozent Zink die höchste Kombination aus Duktilität und Festigkeit. Diese spezielle Mikrostruktur aus einphasigem Alpha-Messing sorgt für maximale Kaltumformbarkeit.
Patronenmessing verdankt seinen Namen seiner historischen Verwendung in tiefgezogenen Munitionshülsen, bei denen Metallrohlinge strengen mehrstufigen Ziehbewegungen unterzogen werden. Bei progressiven und Transfer-Matrizen-Operationen zeigt Kartuschenmessing ein hohes Dehnvermögen, eine geringe Streckgrenze und eine hervorragende Beständigkeit gegen Kantenrisse bei scharfen Biege- oder starken Gesenkbearbeitungen.
Geringe Werkzeugverschleiß- und Reibungseigenschaften
Kupfer- und Messinglegierungen besitzen niedrige Reibungskoeffizienten beim Gleiten an gehärteten Werkzeugstahl-Matrizenkomponenten. Ihre natürliche Schmierfähigkeit minimiert den abrasiven Verschleiß an Schneidstempeln und Formblöcken und verlängert die Werkzeuglebensdauer über Millionen von Hubzyklen.
Darüber hinaus weisen Kupferlegierungen während der anfänglichen Verformungsphasen vernachlässigbare Kaltverfestigungsraten auf, sodass Stempel saubere, gratfreie Lochmuster mit minimaler Scherkraft durchbohren können. Fertige Kupfer- und Messingkomponenten behalten eine hohe Maßgenauigkeit und saubere Kantenprofile bei, ohne dass umfangreiche sekundäre Entgratungsvorgänge erforderlich sind.
Wichtige metallurgische Faktoren, die die Stanzfreundlichkeit beeinflussen
Die relative Leichtigkeit, mit der sich Metalle in einem Prägewerkzeug verarbeiten lassen, hängt von mehreren miteinander verbundenen metallurgischen Parametern ab. Werkzeugkonstrukteure und Fertigungsingenieure bewerten diese Kriterien, um optimale Rohmaterialhärten auszuwählen und Pressenparameter anzupassen.
Kornstrukturgröße und -orientierung
Die mikroskopische Korngröße des Blechmaterials beeinflusst sowohl die physikalische Formbarkeit als auch das Aussehen der Oberfläche nach der Verformung. Feine Kornstrukturen, typischerweise klassifiziert zwischen ASTM-Korngröße sieben und acht, sorgen für eine höhere Streckgrenze, liefern aber nach dem Formen eine glatte Oberfläche.
Umgekehrt verringern zu grobe Kornstrukturen die Streckgrenze, was die anfängliche Verformung erleichtert, verursachen jedoch bei Dehnung eine lokale Aufrauung der Oberfläche, die als Orangenhaut bekannt ist. Orangenschalenfehler erzeugen Mikrospannungserhöher, die bei starker Biegung zu vorzeitiger Rissbildung führen können. Für eine optimale Blechbearbeitung sind ausgewogene Kornstrukturen erforderlich, die durch kontrollierte Kaltwalz- und Rekristallisationsglühzyklen im Werk erreicht werden.
Darüber hinaus spielt die Richtung des Kornwalzens relativ zu den Hauptbiegeachsen der Presse eine entscheidende Rolle für die Materialleistung. Durch das Biegen von Blechen senkrecht zur Walzrichtung wird die Zugspannung über mehrere Korngrenzen verteilt, wodurch die Wahrscheinlichkeit einer Kantenspaltung entlang von Biegungen mit engen Radien erheblich verringert wird.
Dynamik des Verfestigungsexponenten
Der Verfestigungsexponent gibt an, wie sich ein Metall verfestigt, wenn sich während der plastischen Dehnung atomare Versetzungen ansammeln. Metalle mit hohen Kaltverfestigungswerten verfestigen sich unter Spannung vorhersehbar und übertragen Verformungskräfte auf angrenzende weichere Bereiche des Werkstücks.
Dieses gleichmäßige Spannungsverteilungsverhalten verhindert eine lokale Einschnürung in Bereichen mit hoher Dehnung und ermöglicht die reibungslose Bildung komplexer dreidimensionaler Merkmale. Geglühtes Kupfer, kohlenstoffarmer Ziehstahl und weiche Aluminiumlegierungen behalten günstige Kaltverfestigungsexponenten bei, die eine hohe Materialdehnung bei mechanischen Einzelpressvorgängen unterstützen.
Normale Anisotropie und Tiefziehverhalten
Die normale Anisotropie misst das Verhältnis der Dehnung in der Breite zur Dehnung in der Dicke während des Zugversuchs. Ein hohes plastisches Dehnungsverhältnis zeigt an, dass das Material einer Ausdünnung entlang seiner Dickenabmessung widersteht, während es sich entlang seiner Breitenebene frei zusammenzieht.
Metalle mit hoher normaler Anisotropie ziehen Material aus den umgebenden Niederhalterbereichen nach innen, anstatt die vertikalen Behälterseitenwände zu dehnen und dünner zu machen. Materialien mit hohen plastischen Dehnungsverhältnissen, wie z. B. Stähle in Extratiefziehqualität und geglühtes Alpha-Messing, rationalisieren die Tiefziehsequenzen, indem sie die Anzahl der Zwischen-Nachziehstationen reduzieren, die zum Erreichen der Zielzylindertiefen erforderlich sind.
Elastizitätsmodul und Rückfederungskompensation
Der Elastizitätsmodul misst die Eigensteifigkeit eines Materials. Wenn ein Stempel einer Stanzpresse angehoben wird und den angelegten Umformdruck abbaut, wird die innere elastische Spannung gelöst, wodurch sich das Bauteil leicht in seine ursprüngliche flache Form zurückbiegt.
Metalle mit geringer Streckgrenze in Kombination mit einem hohen Elastizitätsmodul weisen eine minimale elastische Rückfederung auf. Stahl mit niedrigem Kohlenstoffgehalt verfügt beispielsweise über einen hohen Elastizitätsmodul im Verhältnis zu seiner Streckgrenze, was zu einer hohen Dimensionsstabilität nach der Umformung führt. Auch weiche Aluminiumlegierungen weisen eine beherrschbare Rückfederung auf, sofern die Biegeradien richtig ausgelegt sind. Eine geringe Rückfederung vereinfacht das Design der Stempelgeometrie, macht aufwendiges Ausprobieren des Stempelschleifens überflüssig und gewährleistet konsistente physikalische Abmessungen bei massenproduzierten Stanzmetallteilen.
Überlegungen zu Prozessen und Werkzeugen für weiche Metalle
Während weiche, duktile Metalle von Natur aus leichter zu formen sind, erfordert die Maximierung der Verarbeitungseffizienz die Konfiguration der Pressenlinienparameter und der Werkzeugarchitektur, um sie an die Materialeigenschaften anzupassen.
Optimierung des Stempel- und Matrizenspiels
Der Werkzeugabstand definiert den physischen Raum zwischen der Schneidkante eines Stempels und der entsprechenden Öffnung in einer Matrizenplatte. Die korrekte Spaltverteilung wird anhand der Materialstärke und der Materialscherfestigkeit berechnet.
Beim Stanzen weicher Metalle wie geglühtem Aluminium 1100 oder reinem Kupfer werden die Abstände enger eingestellt als bei hochfesten Edelstählen. Übermäßiger Spielraum bei weichen Metallen führt zu starker Gratbildung, Kantenüberschlag und übermäßigem Materialeintrag in den Formhohlraum. Der richtige Stanzabstand gewährleistet einen sauberen Materialbruch, glatte, gescherte Polierbänder und flache Bauteilprofile.
Matrizenradien und polierte Oberflächen
Formradien an Ziehringen und Stempelspitzen müssen den Fließeigenschaften weicher Metalle Rechnung tragen. Scharfe Radien konzentrieren lokale Spannungen, die trotz hoher intrinsischer Duktilität weiches Blechmaterial abscheren können.
Großzügige Eintrittsradien fördern eine reibungslose Materialbewegung in die Formhohlräume. Darüber hinaus werden die für weiche Nichteisenmetalle konzipierten Matrizenoberflächen hochglanzpoliert oder mit harten Dünnfilmablagerungen beschichtet, um lokale Oberflächenreibung, Abrieb und Aluminiumübertragung zu verhindern.
Schmierungsdynamik und Materialkühlung
Beim Stanzen hochformbarer Bleche spielt die Schmierung eine entscheidende Rolle. Die an der Schnittstelle zwischen Blech und Gesenkstahl erzeugte Reibung kann die Materialbewegung einschränken und selbst bei hochduktilen Legierungen zu unerwarteten Rissen führen.
Wasserlösliche synthetische Flüssigkeiten und leichte Mineralöle reduzieren die Grenzreibung, kühlen Werkzeugkomponenten und spülen lose metallische Mikropartikel aus dem Formhohlraum. Durch die richtige Flüssigkeitsanwendung wird ein gleichmäßiger Materialschlupf unter den Druckplatten des Blechhalters gewährleistet, sodass Hersteller das Dehnungspotenzial von weichem Aluminium, Messing und kohlenstoffarmen Stahlwerkstoffen voll ausschöpfen können.
Drücken Sie Tonnage- und Geschwindigkeitssynchronisierung
Weiche, gut formbare Metalle erfordern im Vergleich zu hochfesten niedriglegierten Stählen oder strukturellen Titansorten eine geringere Gesamtpresskraft. Dieser geringere Kraftbedarf reduziert die Stoßbelastung auf mechanische Pressenrahmen, Gegenstangen und Kurbelwellen.
Darüber hinaus können duktile Nichteisenmetalle mit hohen Pressenhubgeschwindigkeiten verarbeitet werden, die in automatisierten Folgepressenlinien häufig mehrere hundert Hübe pro Minute überschreiten. Durch die Synchronisierung schneller Materialvorschubmechanismen mit mechanischen Hochgeschwindigkeitspressenhüben werden ein hoher Fertigungsdurchsatz und minimale Kosten pro fertiger Komponente erzielt.
Vergleichende Bewertung von Stanzmetallen
Durch die Bewertung der relativen Formbarkeit und betrieblichen Auswirkungen verschiedener technischer Metalle können Produktionsplaner Materialkosten, mechanische Eigenschaften und Einfachheit der Herstellung in Einklang bringen. Der folgende Vergleich beleuchtet die wichtigsten qualitativen Formbarkeitskennzahlen für Primärmetall-Stanzlegierungen.
Materialkostenüberlegungen im Vergleich zur Produktionsleistung
Während ultraweiche Nichteisenmetalle wie reines Aluminium oder Kartuschenmessing eine maximale Einfachheit beim Stanzen bieten, müssen die Kosten für die Rohstoffbeschaffung gegen Produktionsvolumensteigerungen abgewogen werden. Nichteisenmetalle erzielen im Allgemeinen höhere Rohstoffpreise pro Pfund als Standard-Kohlenstoffstähle.
Die Verarbeitung hochduktiler Nichteisenmetalle senkt jedoch die Wartungskosten für Werkzeuge erheblich, verlängert die Schärfintervalle für Stempel und ermöglicht den Einsatz von Pressmaschinen mit geringerer Tonnage. Bei hochvolumigen Bauteilen mit Tiefziehhohlräumen oder komplizierten Biegungen in mehrere Richtungen kompensieren Einsparungen durch geringeren Matrizenverschleiß und höhere Zyklusgeschwindigkeiten häufig höhere Rohstoffausgaben über die Produktlebensdauer.
Geometrische Einschränkungen und Formbarkeitsgrenzen
Selbst die duktilsten Metalle weisen physikalische Grenzen hinsichtlich der maximalen Verformungsstärke auf. Der Versuch, ein geglühtes Aluminiumblech oder einen besonders tiefgezogenen Stahlrohling über seine gleichmäßige Dehnungsgrenze hinaus zu zwingen, führt zu örtlicher Einschnürung und schließlich zum Reißen.
Werkzeugingenieure nutzen Umformgrenzdiagramme, um sichere Betriebszonen für weiche Bleche abzubilden. Durch die Bewertung der Verteilung großer und geringer Dehnungen über Bereiche mit hoher Dehnung können Werkzeugkonstrukteure Zwischenstationen zur Vorformung einbauen, Aussparungen für das Material hinzufügen oder die Klemmkräfte des Blechhalters anpassen, um die lokale Verformung innerhalb sicherer Materialgrenzen zu halten.
Praktische technische Richtlinien für die Metallauswahl
Die Auswahl des einfachsten Metalls für ein bestimmtes Stanzprojekt erfordert die Harmonisierung funktionaler Endanwendungsanforderungen mit einfacher Herstellung. Durch die Anwendung praktischer metallurgischer Richtlinien bei der anfänglichen Komponentenkonstruktion werden Engpässe bei der späteren Fertigung vermieden.
Anpassung der Duktilität an die Ziehtiefe und Formschärfe
Bei der Konstruktion einfacher planarer Komponenten mit einfachen Innenlochbohrungen und flachen Flanschen mit gefalteten Kanten bietet handelsüblicher kohlenstoffarmer Standardstahl oder halbhartes Aluminium eine ausreichende Formbarkeit bei gleichzeitiger Beibehaltung der Teilesteifigkeit.
Wenn die Komponentengeometrie jedoch tiefe nahtlose Hohlräume, hohe zylindrische Schalen oder zusammengesetzte gekrümmte Oberflächen umfasst, sollten Komponentenkonstrukteure vollständig geglühte Aluminiumlegierungen mit O-Vergütung, Kartuschenmessing oder Stähle in Extratiefziehqualität vorschreiben. Durch die Festlegung weicher Materialhärten im Vorfeld wird sichergestellt, dass sich das Rohmaterial reibungslos ausdehnt, ohne dass während der Produktionsläufe komplexe mehrstufige Glühsequenzen erforderlich sind.
Radiusgrenzen und Biegeausrichtungsstrategien
Um die natürliche Duktilität leicht zu stanzender Metalle voll auszunutzen, sollten Bauteilzeichnungen großzügige Innenbiegeradien enthalten. Als allgemeine Praxis gilt, dass die Innenbiegeradien für Weichaluminium und kohlenstoffarme Stahlsorten gleich oder größer als eine Materialblechdicke sein sollten.
Darüber hinaus sollten Komponentenlayouts auf kontinuierlichen Coil-Bahnen die primären Biegelinien im rechten Winkel zur Walzrichtung des Metallbands ausrichten. Durch die Ausrichtung der Biegelinien quer zur Faser wird die Zugspannungskonzentration entlang der äußeren Biegeradien minimiert, wodurch Kantenrisse praktisch ausgeschlossen werden, selbst wenn enge Strukturfalten gestanzt werden.
Regeln für die Kantenvorbereitung und Lochplatzierung
Sogar weiche Metalle können vorzeitig reißen, wenn die Stanzlöcher zu nahe an den geformten Flanschen oder Rohlingskanten platziert werden. Das Einstechen von Löchern vor der starken Umformung dehnt die Umgebung des Lochumfangs aus und führt zu örtlicher Kantenspannung.
Durch die Positionierung der Lochkanten in einem Mindestabstand von zwei- bis dreifacher Materialdicke von den Hauptbiegelinien wird die Materialkontinuität gewahrt und ein gleichmäßiger Fluss weicher Bleche beim Stempelabsenken ermöglicht. Für maximale Kantenqualität erzeugen scharfe Stanzstempel mit polierten Schneidkanten gratfreie Ränder, die starkem Sekundärbördeln standhalten, ohne dass die Kanten splittern.
 Company Profile
 +86-189-57809418

 Zouxi Village, Tangxi Town, Yinzhou District, Ningbo City, Zhejiang Province, China

Copyright © Ningbo Mingli Electric Technology Co., Ltd. All rights reserved.
