

 Eng



 Heim / Nachricht / Branchennachrichten / Hochpräzises Stanzen: Leitfaden zu Toleranzen, Werkzeugen, Materialien und Beschaffung
Hochpräzises Stanzen: Leitfaden zu Toleranzen, Werkzeugen, Materialien und Beschaffung
 2026.10.22
 Branchennachrichten
Eine 0,4-mm-Edelstahl-Kontaktfeder für einen Miniatur-Leistungsschalter weist einen Kontaktabstand von ±0,03 mm, eine Gratgrenze von 0,02 mm und eine Ebenheit von 0,05 mm über eine Spanne von 25 mm auf. Bei der Presse, aus der es besteht, könnte es sich um eine 45-Tonnen-Maschine handeln – laut Datenblatt unauffällig. Was dieses Teil tatsächlich „hochpräzise“ macht, ist alles rund um die Presse: das Streifenlayout, der Matrizenabstand, das Materialzertifikat, der In-Matrizen-Sensor, der den Hub stoppt, wenn ein Rohling nicht ausgeworfen wird, und der Maßbericht, der mit der Lieferung verschickt wird.
Die Arbeitsdefinition lautet also: Hochpräzises Stanzen ist ein Folgeprozessverfahren, bei dem Maßtoleranz, Grathöhe, Ebenheit und Los-zu-Los-Wiederholgenauigkeit streng genug kontrolliert werden, dass das Teil ohne Sortieren, Nacharbeiten oder 100-prozentige Prüfung direkt in die Montage gehen kann. Alles, was folgt, erklärt, wie diese Steuerung konstruiert ist, was sie kostet, wo sie stillschweigend ausfällt und wie ein Käufer sie spezifizieren und qualifizieren kann, ohne sechs Wochen nach Produktionsbeginn Probleme zu entdecken.
Vor den Einzelheiten sind drei Schlussfolgerungen hervorzuheben:
- Präzision wird in das Teil und das Werkzeug hineinkonstruiert, nicht in die Presse. Etwa 70–80 % der erreichbaren Toleranz werden vor dem ersten Hub durch Teilegeometrie, Materialwahl und Matrizendesign festgelegt.
- Toleranz und Kosten hängen nicht linear zusammen. Das Anziehen eines unkritischen Maßes von ±0,20 mm bis ±0,05 mm ist nahezu kostenlos; Das Anziehen einer kritischen Spannung von ±0,05 mm auf ±0,02 mm kann die Werkzeugkosten um 30–60 % erhöhen.
- Die meisten Qualitätsmängel bei gestanzten Bauteilen sind auf Materialschwankungen und Werkzeugverschleiß zurückzuführen, nicht auf die Maschinengenauigkeit. Käufer, die diese beiden Variablen verwalten, haben selten Toleranzargumente.
Was hochpräzises Stanzen in der Praxis bedeutet
Es gibt keinen allgemeingültigen Standard, der „hohe Präzision“ beim Stanzen definiert. Unterschiedliche Lieferanten ziehen die Grenze an unterschiedlichen Stellen, weshalb eine Bestellung, auf der nur „hohe Präzision“ steht, nahezu bedeutungslos ist. Entscheidend ist das Toleranzband, das das Werkzeug während des gesamten Produktionslaufs einhalten soll, nicht nur beim Erstmuster.
Eine nützliche Methode zur Eingrenzung der Leistungsfähigkeit ist die Toleranzklasse, da die Klasse das Werkzeugbudget, die Prüfmethode und das Volumen bestimmt, bei dem die Wirtschaftlichkeit noch funktioniert.
| Klasse | Kritische Merkmalstoleranz | Grathöhe (typisch) | Ebenheit über 100 mm | Repräsentative Teile |
|---|---|---|---|---|
| Allgemeines Blech | ±0,20 mm | ≤0,10 mm | 0,30 mm | Halterungen, Abdeckungen, Chassisplatten, Montageplatten |
| Präzisionsstanzen | ±0,05 mm | ≤0,05 mm | 0,10 mm | Steckergehäuse, Schirmdosen, Klemmen, Sammelschienenträger |
| Hochpräzises Stanzen | ±0,02 mm, bei ausgewählten Merkmalen bis zu ±0,01 mm | ≤0,02–0,03 mm | 0,05 mm | Kontaktfedern, Relaiskomponenten, Motorbleche, Sensorgehäuse, kleine Präzisionsbaugruppen |
In dieser Tabelle sind zwei Dinge erwähnenswert. Erstens ist die Gratanforderung in der Praxis normalerweise die härtere Einschränkung. Eine Gratgrenze von 0,05 mm bei einem 0,3 mm dicken Teil klingt bescheiden, bis man den Stempelverschleiß über 500.000 Hübe berücksichtigt. Zweitens ist das Qualifikationsmerkmal „ausgewählte Merkmale“ wichtig: Kein Werkzeug hält überall ±0,01 mm, und eine Zeichnung, die dies global erfordert, wird entweder sehr hoch oder gar nicht angegeben.
Präzision geht auch über die zweidimensionale Zeichnung hinaus. Ein Teil kann maßlich perfekt sein und dennoch aufgrund von Verdrehung, Wölbung, Kantenbeschaffenheit oder Restspannung, die nach dem Galvanisieren auftritt, beim Zusammenbau scheitern. Erfahrene Käufer geben diese Eigenschaften explizit an.
Die Präzision entscheidet sich schon vor Druckbeginn
Wenn ein Stanzteil außerhalb der Toleranz liegt, stellt sich instinktiv die Frage: „Was stimmt mit der Maschine nicht?“ Es liegt fast nie an der Maschine. Vier Hebel steuern das Ergebnis und werden in dieser Reihenfolge eingestellt.
Teiledesign und Design für die Fertigung
Die häufigste Ursache für ein nicht zitierfähiges hochpräzises Stanzprojekt ist eine Zeichnung, die aus einem Bearbeitungs- oder Druckgussprozess stammt. Bearbeitete Teile erfordern regelmäßig scharfe Innenecken, tiefe, schmale Taschen und Wandstärkenschwankungen, die ein Stanzwerkzeug nicht wirtschaftlich reproduzieren kann. Eine stanzfreundliche Überarbeitung – zusätzliche Entlastung, angepasste Biegeradien, neu ausgerichtete Merkmale, sodass sie in einer Station sitzen – senkt oft die Kosten, ohne die Funktion zu beeinträchtigen.
Der minimale Biegeradius ist eine gute Frühkontrolle. Bei Baustahl ist ein Innenradius des 0,8- bis 1,0-fachen der Materialdicke ohne Rissbildung erreichbar; Bei austenitischem Edelstahl ist aufgrund der Kaltverfestigung und Rückfederung eine etwa zweifache Dicke zu berücksichtigen. Alles, was enger ist, erfordert entweder ein anderes Material, ein Glühen zwischen den Arbeitsgängen oder eine Neukonstruktion.
Matrizenabstand und Streifenanordnung
Der Schnittspielraum beträgt bei Kohlenstoffstahl typischerweise 5–8 % der Materialstärke pro Seite, bei Edelstahl und Messing etwas weniger und bei Aluminium etwas mehr. Ein zu geringer Abstand erhöht die Stanzkraft, beschleunigt den Verschleiß und führt zu Sekundärscherung und einem höheren Grat; Zu viel führt zu einem Überschlag, einer rauen Bruchfläche und einem Grat, der sich eher biegt als schert.
Das Streifenlayout bestimmt die Wiederholbarkeit ebenso wie die Matrize selbst. Pilotlöcher, die jede Station lokalisieren, eine angemessene Trägerbreite, konsistente Brückenbreiten zwischen den Teilen und ein ausgewogener Materialfluss um das Band reduzieren Positionsfehler. Bei hochpräzisen Arbeiten wird das Band oft so gestaltet, dass kritische Merkmale in derselben Station gebildet werden und nicht nachträglich erneut registriert werden – jede Neuregistrierung birgt die Möglichkeit eines Stapelungsfehlers.
Materialkonsistenz
Eine Matrize, die für ein 180-HV-Substrat gebaut wurde, erzeugt andere Abmessungen, wenn eine Spule mit 220 HV ankommt, da die Rückfederung mit der Streckgrenze skaliert. Eine Härteschwankung von Spule zu Spule von 20 HV ist bei handelsüblichen Qualitäten üblich und reicht aus, um einen Biegewinkel um 0,5–1,5 Grad zu verschieben. Käufer, die hochpräzise Stanzteile kaufen, sollten eingehende Materialzertifikate mit Härte und mechanischen Eigenschaften erwarten und Lieferanten sollten diese bemustern. Wenn die Anforderungen wirklich streng sind, geben Sie einen Härtebereich und nicht nur eine Sorte an.
Prozesskontrolle am Boden
Stirbt tragen. Ein Folgeschnitt-Kohlenstoffstahl muss in der Regel alle 100.000–300.000 Hübe nachgeschliffen werden, je nach Dicke und Beschichtung. Edelstahl ist härter für die Werkzeuge. Was einen zuverlässigen Hochpräzisionslieferanten auszeichnet, ist ein Nachschleifplan, der auf der gemessenen Grathöhe und der Teileabmessung basiert und nicht auf einem Fehler. In der Matrize integrierte Sensoren zur Blockerkennung, Bandposition, Fehlzufuhr und zum Eingreifen des Piloten gehören bei seriösen Werkzeugen zum Standard, da sie ein Ausschussereignis in einen Stillstand der Presse und nicht in 5.000 verdächtige Teile umwandeln.
Die Prozesskette hinter einem hochpräzisen Stanzteil
Hochpräzises Stanzen ist selten ein einziger Arbeitsgang vom Coil bis zum Versandkarton. Das Verständnis der Kette hilft einem Käufer zu erkennen, wo die Kosten liegen und wo Risiken lauern.
Stanzen, Lochen und Formen
Ein Folgeverbundgesenk kombiniert Stanzen, Lochen, Ausklinken, Biegen, Ziehen und Prägen über 6–20 Stationen. Jede Station führt eine Inkrementierung der Geometrie durch und das Teil bleibt bis zum endgültigen Trennen am Band befestigt. Der Präzisionsvorteil ergibt sich daraus, dass das Teil nie gelöst wird: Es wird nie wieder befestigt, sodass die Bezugspunktstrategie vom Werkzeug und nicht vom Bediener beibehalten wird.
In-Die-Funktionen
Moderne Hochpräzisionswerkzeuge umfassen häufig Funktionen, die früher sekundäre Vorgänge waren. Gewindeschneiden im Gesenk, Nieten im Gesenk, Verstecken im Gesenk, Laserschneiden im Gesenk für Merkmale, die andernfalls einen separaten Durchgang erfordern würden, und Messung einer kritischen Abmessung im Gesenk reduzieren die Handhabung. Bei der Handhabung geht die Präzision verloren – jedes Mal, wenn ein Teil eine Maschine verlässt und in eine andere gelangt, erscheinen eine neue Vorrichtung und ein neuer Stapel von Toleranzen.
Sekundäroperationen und Montagen
Nicht alles kann oder sollte im Werkzeug erledigt werden. Entgraten, Trommeln, Gewindeformen, Schweißen, Einsetzen von Kunststoffumspritzungen und Zusammenfügen mehrerer Stanzteile zu einer Unterbaugruppe sind übliche nachgelagerte Schritte. Wenn eine Komponente zwei gestanzte Hälften, eine Schweißnaht, einen Gewindeeinsatz und ein Kunststoffelement benötigt, wird durch die Konsolidierung dieser Arbeit mit einem Lieferanten der Toleranzstapel beseitigt, der entsteht, wenn drei Lieferanten jeweils nach ihrer eigenen Interpretation der Zeichnung arbeiten.
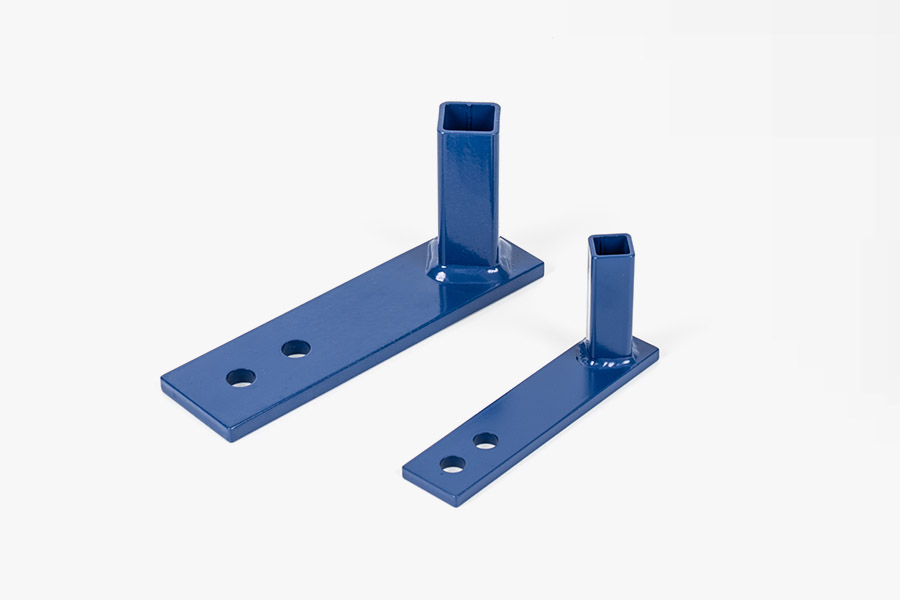
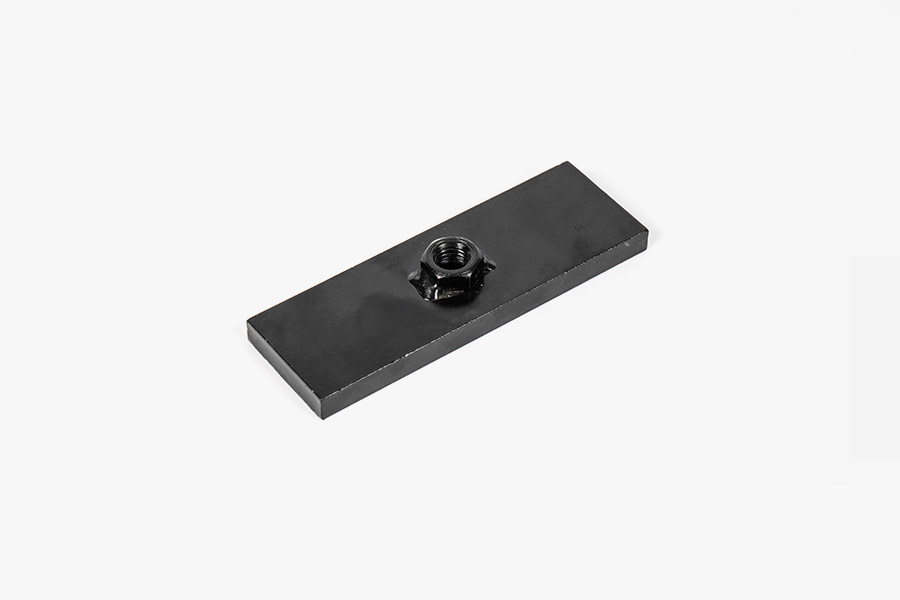
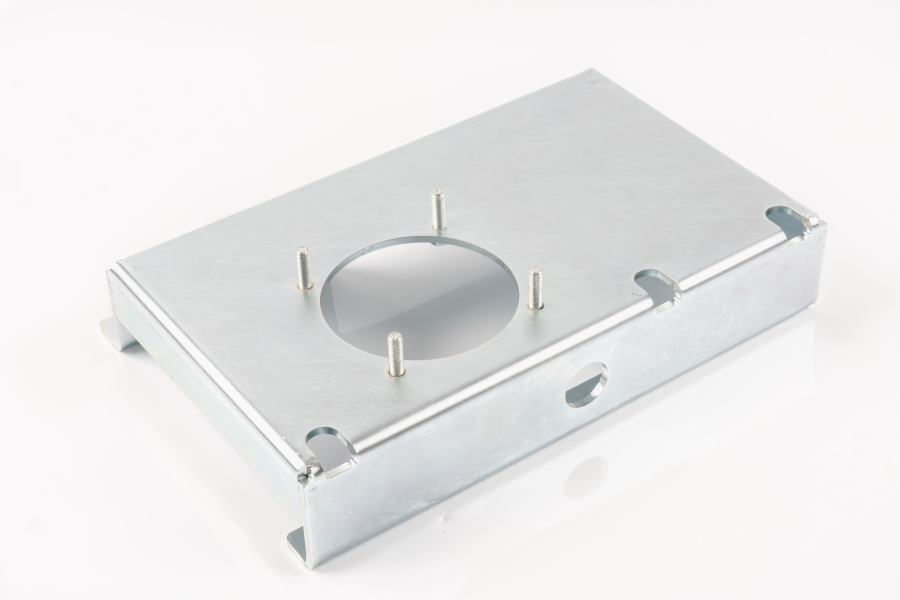 Kundenspezifisch gefertigte Baugruppen und Unterbaugruppen Maßgeschneiderte Baugruppen und Unterbaugruppen, die Stanzen, Schweißen, Anbringen von Befestigungselementen und Endbearbeitung vereinen, um die Toleranzstapel mehrerer Anbieter zu reduzieren. Produkt anzeigen →
Die praktische Regel: Wenn die Baugruppe aus mehr als drei Komponenten besteht und die Passung zwischen ihnen funktionskritisch ist, beziehen Sie die Baugruppe und nicht die einzelnen Teile. Maßstreitigkeiten zwischen zwei Lieferanten, die jeweils behaupten, innerhalb ihrer eigenen Toleranz zu liegen, sind kostspielig zu lösen.
Die Materialauswahl legt die Toleranzobergrenze fest
Kein Chip-Design gleicht ein ungeeignetes Substrat aus. Das Material bestimmt die Rückfederung, den erreichbaren Grat, die Werkzeugverschleißrate und wie stark sich das Teil nach der Beschichtung oder Wärmebehandlung bewegt.
| Material | Typische Dicke | Formbarkeit | Korrosionsbeständigkeit | Wo es passt |
|---|---|---|---|---|
| Kaltgewalzter Kohlenstoffstahl (SPCC / DC01) | 0,2–3,0 mm | Ausgezeichnet | Keine ohne Beschichtung | Interne Halterungen, Strukturteile, kostenempfindliche Komponenten |
| Elektroverzinkter Stahl (SECC) | 0,3–2,0 mm | Gut | Mäßig | Elektrische Gehäuse, Chassis, Hardware |
| Feuerverzinkter Stahl (SGCC) | 0,4–3,0 mm | Gut | Gut | Außengehäuse, strukturelle Hardware |
| Edelstahl 301/304 | 0,1–2,0 mm | Mäßig, high springback | Ausgezeichnet | Federn, Kontakte, Geräte- und Lebensmittelteile |
| Edelstahl 316 | 0,2–1,5 mm | Mäßig | Sehr gut, chloridbeständig | Gehäuse für den Marine-, Chemie- und Medizinbereich |
| Aluminium 5052/1060 | 0,3–3,0 mm | Gut, low springback | Gut when anodised | Leichtbaugehäuse, Kühlkörper, Abdeckungen |
| Messing C2680 / Kupfer C1100 | 0,1–1,5 mm | Ausgezeichnet | Gut | Klemmen, Stromschienen, Kontakte, leitfähige Teile |
| Federstahl 65Mn / 301 | 0,1–1,2 mm | Fair, erfordert Stressabbau | Schlecht ohne Beschichtung | Clips, Federn, Halteelemente |
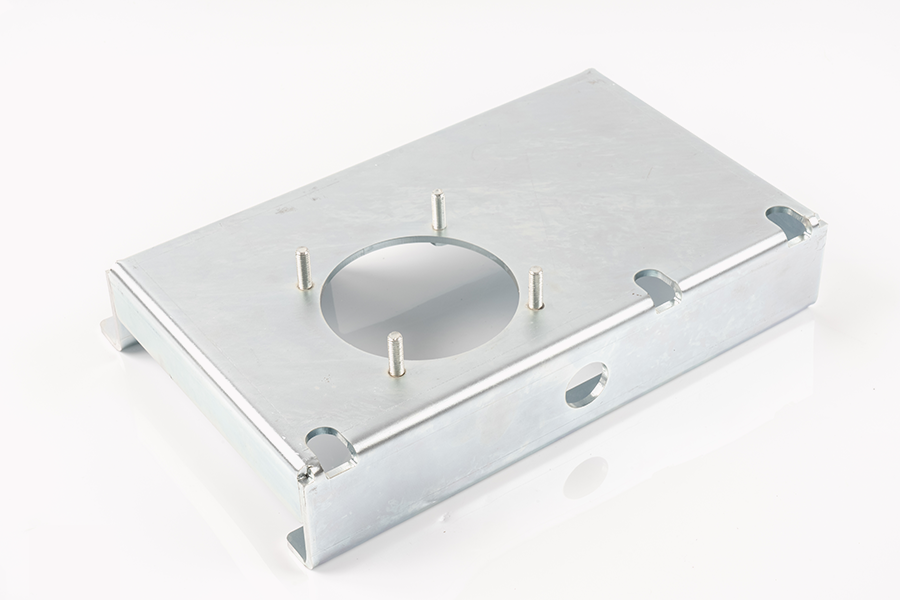
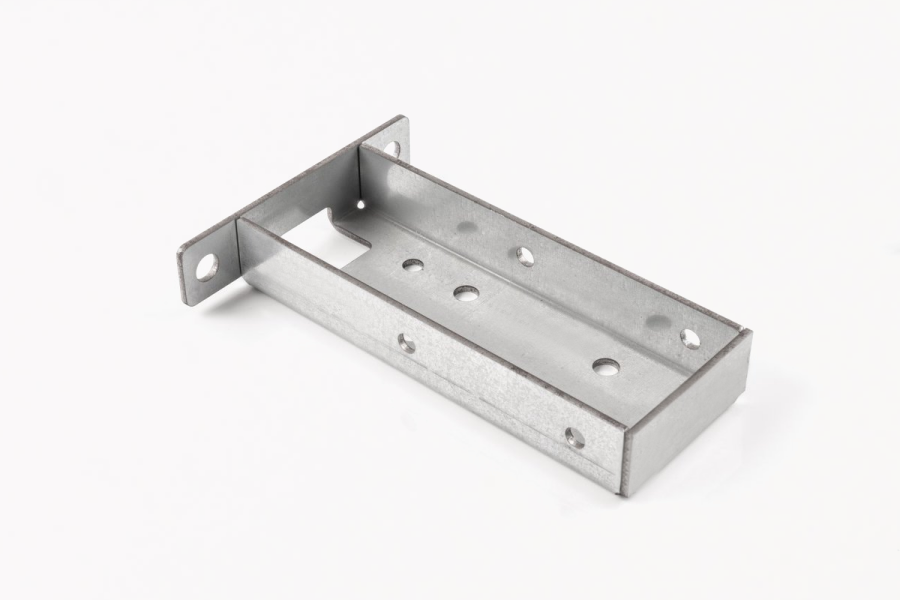 Stanzen von Metallteilen für Präzisionsanwendungen Präzise gestanzte Metallteile für Automobil-, Elektronik-, Haushaltsgeräte- und neue Energiegeräte mit Maßgenauigkeit, Festigkeit und Ebenheit, die für Rahmen, Gehäuse und Steckverbinder geeignet sind. Produkt anzeigen →
Zwei wesentliche Entscheidungen verursachen mehr Nacharbeit als alle anderen. Die erste besteht darin, eine Sorte zu ersetzen, die „nahe genug“ ist, um Kosten zu sparen: SECC anstelle von SPCC verändert den Oberflächenzustand und die Reibung in der Matrize und kann die geformten Abmessungen um mehrere Hundertstel Millimeter verschieben. Die zweite besteht darin, die Faserrichtung zu ignorieren. Das Biegen parallel zur Walzrichtung führt bei engeren Radien zu Rissen als beim Biegen quer dazu, sodass ein Teil, das sich perfekt in einer Ausrichtung formt, beim Drehen des Coils versagen kann.
Die Dickentoleranz im Rohcoil ist ein weiterer leiser Faktor. Handelsübliche Spulen werden üblicherweise mit ±0,05 mm oder ±10 % des Nennwerts geliefert, je nachdem, welcher Wert größer ist. Bei einem 0,5-mm-Teil, das eine Gesamthöhe von ±0,03 mm erfordert, kann allein die Spulentoleranz das gesamte Budget verschlingen. Käufer in diesem Bereich sollten eine engere Dickentoleranz für das Material angeben und damit rechnen, dafür zu zahlen.
Wie Toleranz, GD&T und Inspektion zusammenpassen
Eine Zeichnung voller ±0,02-mm-Beschriftungen ohne Bezugspunkte und ohne angegebene Prüfmethode lädt zum Streiten ein. Geometrische Bemaßungen und Toleranzen lösen dieses Problem, indem sie funktionale Bezüge definieren und die Größe von Form, Ausrichtung und Position trennen. Eine Positionsangabe von Ø0,05 mm bei MMC an zwei Befestigungslöchern sagt beispielsweise dem Werkzeugmacher genau, was die Matrize erreichen muss, und sagt dem Prüfer genau, was er messen soll – und ermöglicht die Bonustoleranz, die eine einfache Kastentoleranz von ±0,02 mm nicht bietet.
Es lohnt sich, in der Angebotsphase mit jedem Lieferanten drei praktische Konventionen zu vereinbaren:
- Welche Merkmale sind kritisch, welche sind wichtig und welche dienen nur der Referenz. Die meisten Zeichnungen unterscheiden nicht, also wird alles geprüft und alles kostet Geld.
- Das Prozessfähigkeitsziel für kritische Merkmale. Ein Cpk-Wert von 1,33 ist ein üblicher Basiswert, 1,67 für Automobil- oder sicherheitsrelevante Teile.
- Ob es sich bei der Erstmusterprüfung um ein vollständiges Maßlayout oder eine eingeschränkte Prüfung handelt und ob sie nach jeder Werkzeugänderung wiederholt werden muss.
Die Prüfausrüstung sollte der Toleranz entsprechen und diese nicht so weit überschreiten, dass die Messkosten dominieren. Ein typischer hochpräziser Arbeitsablauf verwendet eine Koordinatenmessmaschine für erste Artikel und komplexe Geometrien, ein optisches oder visuelles System für flache Merkmale und Grate, einen Profilprojektor für Radien und Winkel, ein Rauheitsmessgerät für Kanten- und Oberflächenzustand und Handmessgeräte für die Hochfrequenzprüfungen an der Linie. Härteprüfungen und Schichtdickenmessungen runden das Bild für wärmebehandelte oder plattierte Teile ab.
Die Toleranzkontrolle in der Werkstatt ist eher eine statistische Übung als eine Inspektionsübung. Die Überprüfung jedes 200. Teils und die Aufzeichnung der kritischen Abmessungen zeigen den Werkzeugverschleißtrend, lange bevor ein Teil die Toleranz verlässt, was es einem Lieferanten ermöglicht, im Zustand nachzuschleifen statt im Fehlerfall. Eine ausführlichere Behandlung von Stapel- und Positionsfehlern finden Sie in dieser Erklärung von Kontrolle von Maßtoleranzen und Form- und Positionsfehlern beim Hochpräzisionsstanzen .
Oberflächenbeschaffenheit, Beschichtung und die damit verbundenen Toleranzen
Durch die Beschichtung wird Metall hinzugefügt. Eine 10 µm dicke Zinkschicht auf jeder Seite vergrößert einen 0,50 mm großen Teil auf 0,52 mm, was für eine Halterung in Ordnung und für einen Einpressanschluss fatal ist. Käufer sollten angeben, ob die Zeichnungsmaße vor oder nach der Fertigstellung gelten – bei den meisten Zeichnungen ist dies nicht der Fall, und die Standardannahme unterscheidet sich je nach Lieferant.
| Fertig | Typische Dicke | Auswirkung auf die Dimensionen | Überlegungen |
|---|---|---|---|
| Galvanisieren mit Zink | 5–15 µm | Verbraucht 10–30 µm Gesamtzugabe auf beiden Seiten | Gefahr der Wasserstoffversprödung bei hochfesten Federstählen; Backen erforderlich |
| Zink-Nickel | 8–15 µm | Ähnlich wie Zink | Bessere Salzsprühleistung, höhere Kosten |
| Passivierung (Edelstahl) | Unter 1 µm | Vernachlässigbar | Entfernt freies Eisen; verändert das Aussehen nicht viel |
| Chemisch Nickel | 3–25 µm | Einheitlich, muss aber budgetiert werden | Gut wear resistance and solderability |
| Verzinnung | 3–10 µm | Klein, aber messbar an feinen Merkmalen | Hauptsächlich wegen der Lötbarkeit |
| Pulverbeschichtung / E-Beschichtung | 40–100 µm | Bedeutend; erfordert die Maskierung kritischer Merkmale | Durch das Abdecken entstehen zusätzliche Bearbeitungskosten |
| Vibrationsentgraten / Trommeln | Entfernt 5–25 µm Kantenmaterial | Ändert den Kantenzustand und kann Ecken abrunden | Oft ist es notwendig, einen Grat-Hinweis zu halten |
Die Reihenfolge der Arbeitsschritte ist ebenso wichtig wie das Finish selbst. Eine Plattierung nach der Umformung ist normal; Durch das Plattieren vor dem Formen wird die Beschichtung bei jeder Biegung reißen. Der Spannungsabbau bei Federstahl sollte nach dem Umformen und vor dem Plattieren erfolgen. Und wenn ein Teil sowohl wärmebehandelt als auch plattiert wird, kann die Wärmebehandlung die Abmessungen so weit verschieben, dass anschließend ein Kalibriervorgang erforderlich ist.
Werkzeuge: Die eigentliche Kostenstelle
Beim Hochpräzisionsstanzen ist das Werkzeug das Produkt. Die Presse ist eine Ware; Die Matrize ist das geistige Eigentum, das bestimmt, ob das Teil sowohl bei Hub 800.000 als auch bei Hub 800 innerhalb der Toleranz liegt. Käufer, die die Werkzeugherstellung als nachträgliche Überlegung betrachten, zahlen am Ende normalerweise doppelt dafür.
| Werkzeugtyp | Stationen | Wirtschaftsvolumen | Relative Werkzeugkosten | Notizen |
|---|---|---|---|---|
| Einstufig | 1 | Unter 5.000 Stück pro Jahr | 1× | Einfache, langsame, bedienerabhängige Präzision |
| Verbindung | 1 (Rohling und Formular zusammen) | 5.000–50.000 Stück | 2–3× | Gut for flat parts with one forming step |
| Progressiv | 6–20 | 50.000 Stück und mehr | 5–15× | Die Standardwahl für hochpräzise Arbeiten |
| Übertragen | Mehrfach, Teil zwischen Pressen transportiert | Hohes Volumen, große Teile | Hoch | Wird verwendet, wenn das Teil zu groß für einen Streifen ist |
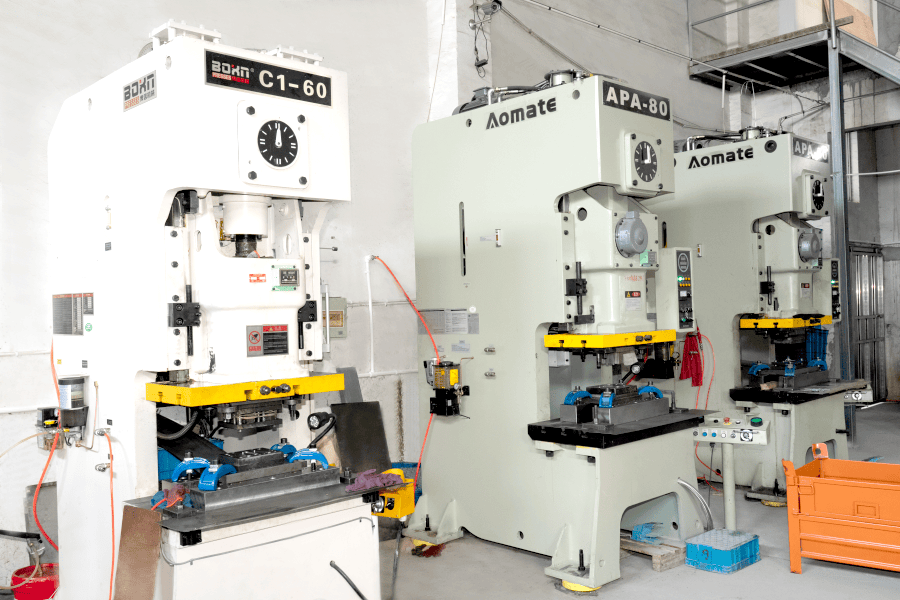 Kundenspezifische hochpräzise Stanzdienste Hoch-precision stamping using progressive, multi-station and single-punch dies, with in-house tooling, deep drawing, punching and micro-hole capabilities for prototypes through large quantities. Produkt anzeigen →
Fünf kommerzielle Begriffe gehören in jede Werkzeugdiskussion, und keiner von ihnen wird normalerweise freiwillig genannt:
- Eigentum. Wem gehört die Matrize und unter welchen Bedingungen kann der Käufer sie zu einer anderen Druckmaschine mitnehmen? Ein Werkzeug, das nur auf das Pressenbett eines Lieferanten passt, hat einen begrenzten Transferwert.
- Erwartete Lebensdauer. In der Regel vor einer größeren Sanierung in Strichen angegeben. Ein Werkzeug, das für 300.000 Hübe gebaut ist, und eines, das für 3.000.000 Hübe gebaut ist, sehen in einem Angebot ähnlich aus und unterscheiden sich enorm in den Fünf-Jahres-Kosten.
- Ersatz- und Verschleißteile. Stempel, Einsätze und Federn sind Verbrauchsmaterialien. Ob sie vor Ort gelagert oder aus Übersee verschickt werden, bestimmt die Wiederherstellungszeit nach einem Bruch.
- Revisionsrichtlinie. Wie viele technische Änderungen sind enthalten, zu welchem Preis und wie lange dauert die Umsetzung einer Änderung?
- Nachschleifzugabe. Die Matrize muss mit genügend Material ausgelegt sein, um vor dem Austausch mehrmals nachgeschliffen zu werden. Ein Werkzeug, das vom ersten Tag an bis zum Äußersten geschliffen wurde, hat keine Lebensdauer.
Die Werkzeugvorlaufzeit für ein progressives Werkzeug im Bereich von 6 bis 20 Stationen beträgt in der Regel 4 bis 8 Wochen, einschließlich Test und Erstmustergenehmigung, und länger, wenn im Werkzeug integrierte Sensoren, komplexe Nocken oder enge Positionstoleranzen beteiligt sind. Käufer, die eine Produkteinführung planen, sollten diese Vorlaufzeit als Teil des kritischen Pfads betrachten und nicht als ein Detail, das nach dem Design-Freeze gelöst werden muss.
Wann das Stempeln andere Prozesse übertrifft und wann nicht
Hochpräzises Stanzen ist nicht automatisch die richtige Antwort. Es hat hohe Fixkosten und sehr niedrige variable Kosten, was es in der Stückzahl unschlagbar und unter einigen tausend Stück fragwürdig macht.
| Prozess | Einrichtungskosten | Kosten pro Teil bei 10.000 Stück | Erreichbare Toleranz | Bestes Lautstärkeband |
|---|---|---|---|---|
| Hoch precision progressive stamping | Hoch (tooling) | Sehr niedrig | ±0,02 mm | 20.000 bis mehrere Millionen |
| Laserschneiden plus Biegen | Sehr niedrig | Mittel | ±0,10–0,20 mm | 1 bis 5.000 |
| CNC-Stanzen | Niedrig bis mittel | Niedrig bis mittel | ±0,10 mm | 500 bis 20.000 |
| Fotochemisches Ätzen | Mittel | Mittel | ±0,02 mm on thin material | 1 bis 100.000, nur dünne Teile |
| Druckguss plus Bearbeitung | Hoch | Niedrig | ±0,05 mm | 10.000 und mehr, 3D-Geometrie |
Der Kreuzungspunkt ist nicht festgelegt. Eine einfache flache Halterung mit zwei Löchern könnte einen Werkzeugpreis von 3.000 Stück rechtfertigen, weil das Werkzeug selbst billig ist. Für ein komplexes Folgeverbundwerkzeug mit Innengewindebohrung und acht Formstationen sind möglicherweise 50.000 Teile erforderlich, bevor die Werkzeugbestückung amortisiert werden kann. Der ehrliche Weg, eine Entscheidung zu treffen, besteht darin, die Gesamtkosten über die erwartete Produktlebensdauer hinweg zu modellieren, einschließlich der Wahrscheinlichkeit einer Designänderung – eine Designänderung ist beim Laserschneiden günstig und bei der Werkzeugbestückung teuer.
Für Produkte im Bereich von 2.000 bis 20.000 Stück gibt es einen sinnvollen Mittelweg: Bauen Sie ein Folgewerkzeug mit weniger Stationen und führen Sie die restlichen Vorgänge, wie Gewindeschneiden und Zusammenbau, offline durch, bis die Stückzahlen das Hinzufügen rechtfertigen. Dadurch bleiben die anfänglichen Werkzeugkosten niedrig, ohne dass Sie sich auf einen Prozess festlegen müssen, der sich nicht skalieren lässt.
Fehler, die beim hochpräzisen Stanzen auftreten
Fast jeder Fehler beim Präzisionsstanzen hat eine bekannte Ursache und eine bekannte Gegenmaßnahme. Was unterschiedlich ist, ist, ob der Lieferant den Prozess so gestaltet hat, dass er frühzeitig erkannt wird. In der folgenden Tabelle sind die Fehler aufgeführt, die bei der Eingangskontrolle am häufigsten auftreten.
| Defekt | Übliche Ursache | Prävention |
|---|---|---|
| Grat über dem Grenzwert | Stempel- oder Matrizeneinsatz verschlissen, falsches Spiel | Spiel bei 5–8 % pro Seite, geplantes Nachschleifen, Grathöhe als Trend überwacht |
| Dimensionsdrift über einen Lauf | Werkzeugverschleiß, Bandvorschubfehler, eingehende Härteschwankungen | In-Die-Pilot-Abtastung, SPC für kritische Abmessungen, Materialzertifikate mit Härtebereich |
| Verdrehungs- und Ebenheitsfehler | Ungleichmäßige Eigenspannung, asymmetrische Formgebung, schlechte Bandunterstützung | Ausgewogenes Bandlayout, Spannungsarmglühen, Inline-Richtung |
| Schneckenziehen und Stanzspuren | Unzureichende Butzenentlastung, schlechte Matrizengeometrie, schwache Schmierung | Sensoren zur Butzenerkennung, Vakuumextraktion, Werkzeugoberflächenbehandlung |
| Kratzer und Abrieb | Unzureichende Schmierung, raue Matrizenoberflächen | Beschichtetes Werkzeug (TiN, DLC), auf den Werkstoff abgestimmtes Schmiermittel |
| Knacken in den Kurven | Biegeradius unter dem Mindestwert, Material zu hart, Faserrichtung | Radius mindestens 0,8- bis 1,0-fache Dicke bei Weichstahl, 2-fache Dicke bei Edelstahl; Glühen zwischen den Vorgängen |
| Blasenbildung oder schlechte Haftung der Beschichtung | Restliches Stanzschmiermittel, unzureichende Vorbehandlung | Vorgegebener Reinigungszyklus vor dem Galvanisieren, Haftungstest am ersten Artikel |
Ein Mangel verdient gesonderte Erwähnung, da er beim Stempeln unsichtbar ist und erst später zum Vorschein kommt: die Eigenspannung. Ein geformtes Teil kann am Tag der Produktion perfekt messen und sich nach dem Galvanisieren, nach der Wärmebehandlung oder nach einigen Wochen Lagerung öffnen oder verziehen. Wenn die Ebenheit funktionell wichtig ist, fordern Sie ein Spannungsarmglühen und eine Ebenheitsprüfung nach der Endbearbeitung an, nicht vorher.
Erstellen einer Angebotsanfrage, die eine quotierbare Nummer zurückgibt
Die meisten Angebotsverzögerungen werden durch die Anfrage verursacht, nicht durch den Lieferanten. Eine vollständige Angebotsanfrage für hochpräzises Stanzen enthält Folgendes, und ein Lieferant, der sie erhält, kann in der Regel innerhalb von drei bis fünf Werktagen antworten.
- Eine 2D-Zeichnung mit vollständigem GD&T, Bezügen und einem angegebenen Toleranzstandard sowie ein 3D-Modell mit komplexer Geometrie.
- Materialqualität, Dicke mit Toleranz, Härte- oder Härtebereich und die geltende Norm.
- Anforderungen an die Oberflächenbeschaffenheit, einschließlich der Angabe, ob die Maße vor oder nach der Beschichtung gelten.
- Jährliches Volumen, Auftragsfreigabegröße und erwartete Produktlebensdauer. Diese drei Zahlen bestimmen mehr als alles andere in der Zeichnung die Werkzeugamortisation.
- Funktionskritische Merkmale, explizit gekennzeichnet. Alles andere kann als Referenz für Zitatzwecke betrachtet werden.
- Anforderungen an die Qualitätsdokumentation: Erstmusterbericht, Kontrollplan, Materialzertifikate, ggf. PPAP-Level.
- Verpackungs- und Etikettierungsanforderungen, einschließlich etwaiger Mehrwegbehältersysteme.
- Bestimmungsort und Incoterms, da Exportverpackung und Fracht die Landekosten erheblich beeinflussen.
- Zielpreis und Zielproduktionsstartdatum, sofern diese festgelegt sind. Lieferanten werden den Prozess auf beides ausrichten.
Das häufigste Versäumnis ist das Volumenprofil. Ein Angebot, das auf 100.000 Stück pro Jahr basiert, und ein Angebot, das auf 2.000 Stück pro Jahr mit monatlichen Veröffentlichungen basiert, unterscheiden sich beim Preis pro Teil um mehr als den Faktor zwei, da sich Einrichtung, Werkzeugamortisation und Inspektionshäufigkeit auf sehr unterschiedliche Mengen verteilen. Wenn Sie eine einzelne Nummer angeben, erhalten Sie ein Angebot für die einzelne Nummer und eine Überraschung, wenn tatsächliche Veröffentlichungen eintreffen.
Kostenstruktur: Wofür Sie tatsächlich bezahlen
Das Verständnis der Kostenstruktur macht Verhandlungen produktiver, da sich die Diskussion von „Preis um 8 % senken“ auf „welches dieser Elemente geändert werden kann“ verlagert.
- Material. Normalerweise 25–45 % des Stückpreises, abhängig von Sorte, Dicke, Ausnutzung der Coilbreite und Schrottrückgewinnungswert. Ein Streifenlayout, das den Ausschuss um 30 % auf 22 % reduziert, ist mehr wert als die meisten Preisverhandlungen.
- Werkzeugabschreibung. Auf das angegebene Volumen verteilen. Hier sind Volumenannahmen am wichtigsten.
- Presszeit. Hübe pro Minute multipliziert mit der Anzahl der Stationen, die das Teil einnimmt. Ein Teil, das in einer 12-Stationen-Matrize mit 300 Hüben pro Minute hergestellt werden kann, ist deutlich günstiger als ein Teil, das 20 Stationen mit 120 Hüben pro Minute benötigt.
- Sekundäroperationen. Gewindeschneiden, Entgraten, Schweißen, Plattieren und Montieren sind arbeitsintensiv und erfordern in der Regel höhere Gewinnspannen als das Stanzen selbst.
- Inspektion. Oft unterschätzt. Die Freigabe eines Teils mit 40 tolerierten Merkmalen, die bei jeder Charge geprüft werden, ist weitaus teurer als die Freigabe eines Teils mit vier.
- Verpackung und Logistik. Exportverpackung, Trockenmittel, Rostschutz und Fracht vom Hafen zum Bestimmungsort erhöhen die Gesamtkosten deutlich, insbesondere bei Teilen mit geringem Wert.
Zwei versteckte Kosten verdienen bei Verhandlungen Beachtung. Annahmen zur Ausschussrate sind im Stückpreis enthalten und werden selten offengelegt; Die Frage nach der angenommenen Ausschussrate ist eine berechtigte und aufschlussreiche Frage. Die Frachtkonsolidierung ist das andere: Ein Lieferant mit Sitz in der Nähe eines großen Containerhafens kann Sendungen konsolidieren und die Landekosten auf eine Weise senken, die in einem Angebot nicht sichtbar ist.
Lieferantenqualifizierung: Anzufordernde Dokumente
Ein Anbieter von Hochpräzisionsstanzen sollte in der Lage sein, Folgendes ohne lange interne Suche zu produzieren. Wenn ein Punkt eine Eskalation erfordert, handelt es sich dabei selbst um Informationen über die Organisation.
- Zertifikat des Qualitätsmanagementsystems mit der benannten Zertifizierungsstelle und dem Geltungsbereich für das Metallstanzen.
- Materialzertifikate für die spezifische Wärme- oder Spulencharge, die im ersten Artikel verwendet wurde.
- Erstmusterprüfbericht mit Messwerten für jedes tolerierte Merkmal, keine Pass/Fail-Häkchen.
- Ein Prozesskontrollplan, der festlegt, welche Merkmale wie oft und mit welchem Instrument überprüft werden.
- Ausstattungsliste mit Presstonnage, maximaler Bettgröße, Hubzahl und Gesenkhöhenkapazität – das zeigt, ob das Werkzeug tatsächlich passt.
- Aufzeichnungen über Korrekturmaßnahmen zu aktuellen Kundenproblemen. Ein Lieferant ohne erfasste Probleme ist entweder neu oder erfasst diese nicht.
- Liste der Unterlieferanten für Galvanisierung, Wärmebehandlung und alle ausgelagerten Vorgänge, da die meisten Qualitätsprodukte außerhalb des Stanzwerks hergestellt werden.
- Musterverpackungs- und Identifizierungsstandard, einschließlich Chargenrückverfolgbarkeit von der Spule bis zum Karton.
Ein Audit oder eine Video-Komplettlösung ist mehr wert als ein Dokumentensatz. Zu beobachten, wie der Schrott getrennt wird, ob die Matrizen in Regalen mit beigefügten Wartungsaufzeichnungen gelagert werden und ob der Inspektionsbereich von der Produktionshalle getrennt ist, verrät einem erfahrenen Käufer mehr über die Leistungsfähigkeit als ein Zertifikat.
Zusammenarbeit mit einem in Ningbo ansässigen Stanzlieferanten
Ningbo ist einer der praktischsten Orte in China, um gestanzte Metallteile zu beschaffen, vor allem aufgrund der Logistik. Der Hafen wickelt ein sehr hohes Volumen an Containerverkehr ab, und eine Fabrik im Umkreis von etwa 25 km um den Hafen kann fertige Waren an einem einzigen Tag vom Produktionsband zum Containerlager befördern. Bei Exportprogrammen mit engen Versandfenstern entfällt durch diese Nähe eine Kategorie von Verzögerungen, die inländische Lieferanten nicht vermeiden können.
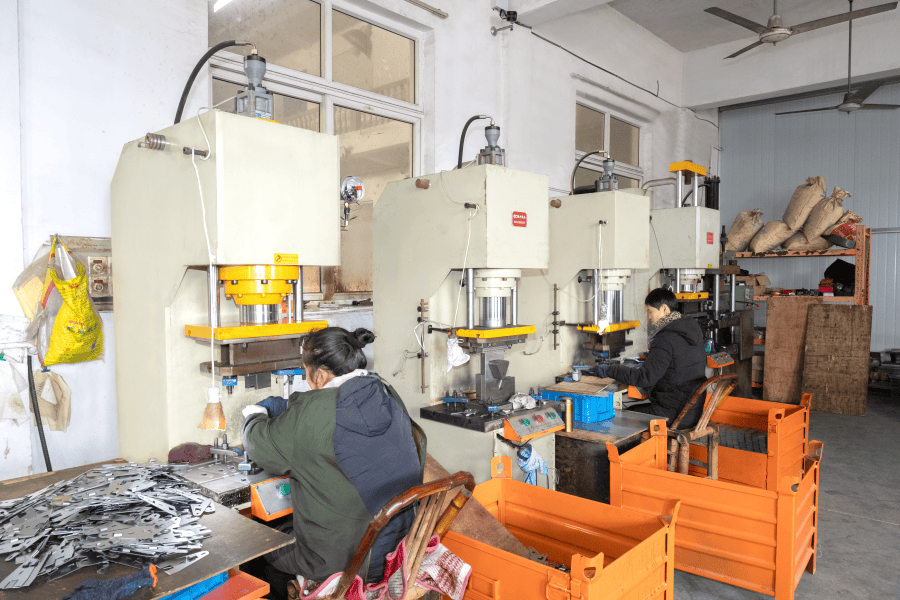
Ningbo Mingli Electric Technology Co., Ltd. ist ein 2017 gegründetes Hersteller- und Handelsunternehmen, das sich mit gestanzten Metallteilen, Blechteilen und gefertigten Baugruppen beschäftigt, mit einer angegebenen Kapazität von mehr als 5.000 Tonnen pro Jahr und einem Team von über 50 Mitarbeitern. Der angegebene Prozessumfang des Unternehmens umfasst fünf Wege, die den Produktkategorien zugeordnet sind: hochpräzises Stanzen für gestanzte Metallteile, Blechbearbeitung für Blechkomponenten sowie Innengewindebearbeitung, Schweißen und Kunststoffbearbeitung zur Unterstützung von Montagearbeiten. Die Entwicklung erfolgt kundenspezifisch – Teile werden nach Kundenzeichnungen oder Mustern und nicht nach einem Katalog gefertigt – und das Unternehmen ist nach eigener Aussage auf den Export in ganz Europa, Amerika, Südostasien und dem Nahen Osten ausgerichtet.
Für Käufer ist dieses Profil in drei Situationen am nützlichsten. Erstens, wenn eine Komponente in einem Prozess entworfen wurde und für das Stanzen optimiert werden muss, da die kundenspezifische Entwicklungsroute eine frühzeitige Einbeziehung des Designs ermöglicht. Zweitens, wenn ein Teil mehr als einen Prozess erfordert – zum Beispiel eine gestanzte Halterung mit einem Gewindeeinsatz und einer geschweißten Verstärkung – und durch die Konsolidierung der Toleranzstapel vermieden wird, der mit der Zusammenarbeit mit drei Lieferanten verbunden ist. Drittens, wenn die Volumina zwischen dem lasergeschnittenen Kleinserienbereich und dem Spezialwerkzeugbereich für sehr hohe Volumina liegen, wobei ein Lieferant mit flexibler Pressenkapazität und einem Mix aus Matrizentypen wirtschaftlicher sein kann als beide Extreme.
Es gilt weiterhin die übliche Sorgfaltspflicht, und auf der Grundlage eines Unternehmensprofils sollte nichts davon übersprungen werden. Fragen Sie nach dem Qualitätsmanagement-Zertifikat und seinem Umfang, bestätigen Sie, welche spezifischen Zertifizierungen vorliegen und welche nicht vorausgesetzt werden, fordern Sie die Ausrüstungsliste für Ihre Teilegröße und Tonnage an und fragen Sie direkt, welche Arbeiten intern durchgeführt und welche an Subunternehmer vergeben werden. Fragen Sie auch nach der Annahme der Ausschussrate im Angebot und dem Nachschleifintervall für die Matrize, die Ihr Teil verarbeiten würde. Ein Lieferant, der diese vier Fragen klar beantwortet, ist in der Regel ein Lieferant, der seinen Prozess kontrolliert.
Hochpräzises Stanzen belohnt Käufer, die es als technischen Kauf und nicht als Rohstoffkauf betrachten. Die Toleranz, die Sie erhalten, ist die Toleranz, für die das Werkzeug gebaut wurde, und das Werkzeug spiegelt die von Ihnen gelieferte Zeichnung, das von Ihnen angegebene Material und das von Ihnen festgelegte Volumen wider. Es ist mehr wert, diese drei Inputs direkt vor dem Stanzen der Stanze zu erhalten, als jede anschließende Preisverhandlung.
Der praktische Ablauf ist kurz. Definieren Sie kritische Merkmale und lassen Sie den Rest als Referenz dienen. Wählen Sie eine Materialqualität und Dickentoleranz, die Spielraum für den Prozess lässt. Vereinbaren Sie Prüfmethode, Fähigkeitsziel und Dokumentation vor dem ersten Artikel, nicht erst nach der ersten Reklamation. Und bestätigen Sie schriftlich, wem das Werkzeug gehört, wie lange es voraussichtlich hält und was passiert, wenn sich das Design ändert. Wenn Sie das tun, ist der ±0,02 mm in der Zeichnung kein Risiko mehr, sondern eine Spezifikation.
 Company Profile
 +86-189-57809418

 Zouxi Village, Tangxi Town, Yinzhou District, Ningbo City, Zhejiang Province, China

Copyright © Ningbo Mingli Electric Technology Co., Ltd. All rights reserved.
